|
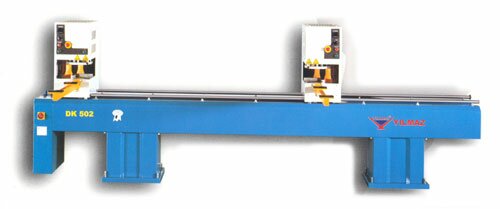
двухголовочный сварочный станок
Yilmaz DK 502
Двухголовочный сварочный станок Yilmaz DK 502 предназначен для сварки профилей при изготовлении оконных и дверных конструкций из ПВХ под углами от 30° до 180° в автоматическом режиме. Имеет регулировку давления прижима и сжатия согласно типу профиля, время подстройки плавления и сжатия, электронный термостат для регулировки температуры между 0° - 260° С. Правая голова подвижна и может сваривать под углами от 30° до 180° С, левая голова неподвижна и сваривает только под 90°. Для безопасности клапаны прижима работают на низком давлении. После прижима профилей сварочная процедура проходит автоматически. Толщина сварного шва регулируемая от 0,2 мм до 2 мм. Прилагается аппарат для поддержки профилей. Сварочный станок был разработан согласно правилам СЕ.
Технические характеристики:
- сварка под углом 90° на левой голове
- сварка под углами 30° - 260° на правой голове
- регулирование давления при прижиме профиля и давления при сварке профиля
- максимальное сечение свариваемого профиля 140х130 мм
- минимальная ширина свариваемой рамы 340 мм
- максимальная ширина свариваемой рамы 3615 мм
- толщина свариваемого шва 0,2 - 2 мм (регулируемая)
- мощность 2 х 1,5 кВт
- напряжение питания 220 В/50 Гц
- давление воздуха 6-8 атм
- габариты 700х420х1500 мм
- вес 500 кг
Эксплуатация:
1) Включите электрические и пневматические энергоисточники.
2) Проверьте кнопку «тормоз», расположенную на подвижной головке. Если кнопка в положении «OFF», станок работать не будет.
3) Обратите внимание на то, чтобы регулятор Выбора головки был в положении 1-2.
4) Нажмите на две кнопки Старт одновременно до тех пор, пока на загорится зеленая лампочка.
5) Переведите кнопку тормоза в положение «ON» и отрегулируйте подвижную головку. 6) Разместите отрезанный профиль между двумя сварочными узами и отключите кнопку тормоза «OFF».
6) Разместите другой профиль на подвижной головке. Нажав на кнопку «старт» дважды, закрепите профиль.
7) Передите к неподвижной головке и разместите профиль. Закрепите профиль, нажав на по отдельности на кнопки запуска, расположенные на головке.
В целях безопасности первая фиксация прижима осуществляется под низким давлнием (0,8 бар).
8) Нажмите одновременно на обе кпопки старта, расположенные на неподвижном узле. Таким образом, низкое давление станка (0,8) повысится до 6 бар, и процесс сварки автоматически придет в работу.
Односторонняя и угловая сварка осуществляется на фиксированной головке двухголовочного сварочного станка.
|